創業から半世紀を経て
新たな進化の歴史を刻む
尼崎工場が全面休止して、コークス事業は加古川工場のみとなったが、平成8年・9年(1996・1997)度、神戸製鋼所の鉄鋼需給増を受け、当社の込コークス生産量は、微分炭吹き込みによるコークス比低減を上回る増産で推移した。平成10年(1998)、加古川工場全炉団CDQ化を実現。同年、IS014001認証取得。平成14年(2002)には、加古川工場の装入炭量が1億トンを突破した。平成12年(2000)、時代の変化に積極的に挑戦し、より高い価値を創造して社会に貢献することを提唱、これを関西熱化学グループの行動原理として従業員へ徹底を図った。「変革への挑戦と価値の創造」である。
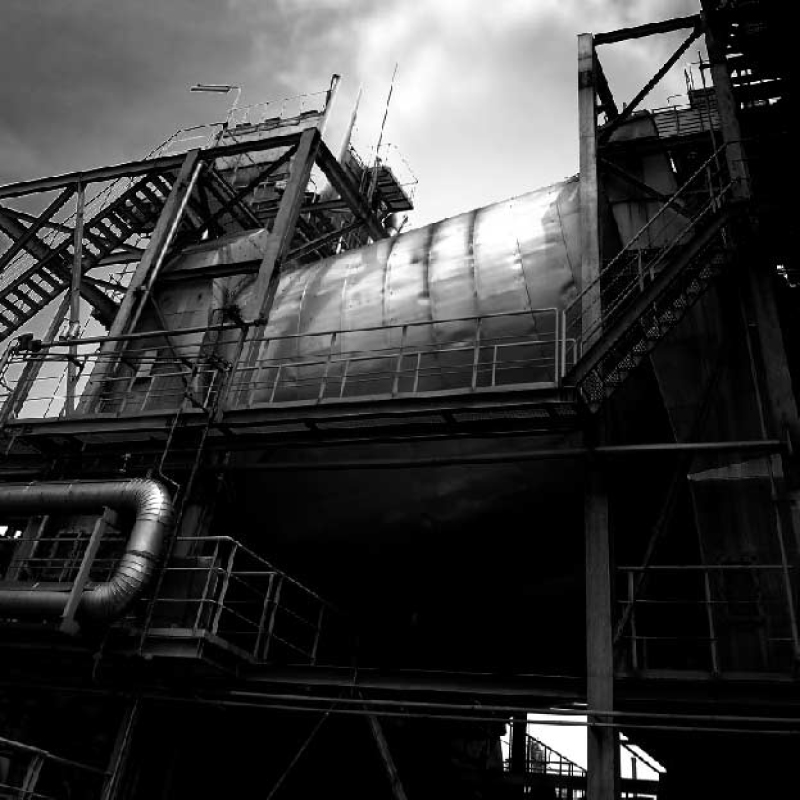
加古川工場CMC設備
- 平成 8年 (1996)
- 加古川精炭・コークス統合
- 平成 9年 (1997)
- 生川社長就任
- 平成10年 (1998)
- 加古川工場ISO14001認証取得
- 加古川工場3·4炉CDQ設備稼働
- 平成11年 (1999)
- 加古川工場TOP活動スタート
- コンピュータシステム2000年問題対応
- 平成12年 (2000)
- 関西熱化学グループ行動原理制定
- 平成13年 (2001)
- RC活動宣言
- 平成14年 (2002)
- 林社長就任
- 加古川工場CMC設備稼働
- 加古川1期M/S窯口集じん装置設置
- 加古川工場累計装入炭量1億トン突破
- 平成15年 (2003)
- 加古川工場OHSAS18001 認証取得
- 活性化委員会(V チーム)発足
- 平成16年(2004)
- 創業記念碑建立(旧尼崎工場1炉跡)
- 加古川2期M/S窯口集じん装置設置
- 平成17年 (2005)
- 加古川工場ISO9001認証取得
- 平成18年 (2006)
- シンボルマーク(Heart to Evolve)制定
- コークス史料館完成
コークス事業発展の
「三種の神器」
省エネルギー対策として、乾式消火設備(CDQ)設置へ向け環境が整備された。旧ソ連へ調査に赴くなど、慎重に検討を重ね、新日鐵方式を採用。初期故障に見舞われながらもメーカーと共に、改造、改善に昼夜兼行で取り組んだ結果、特許出願に至ったものも多い。平成6年(1994)に作業機械の自動化を完成。平成10年(1998)には全炉団CDQ化完了。コークス顕熱の蒸気回収や消冷蒸気の放出を回避できること、また環境改善への寄与などメリットは大きく、コスト競争力は格段に向上した。平成11年(1999)、さらなるコスト意識の向上、地域との共生を第一に、石炭調湿設備(CMC)の建設に至った。
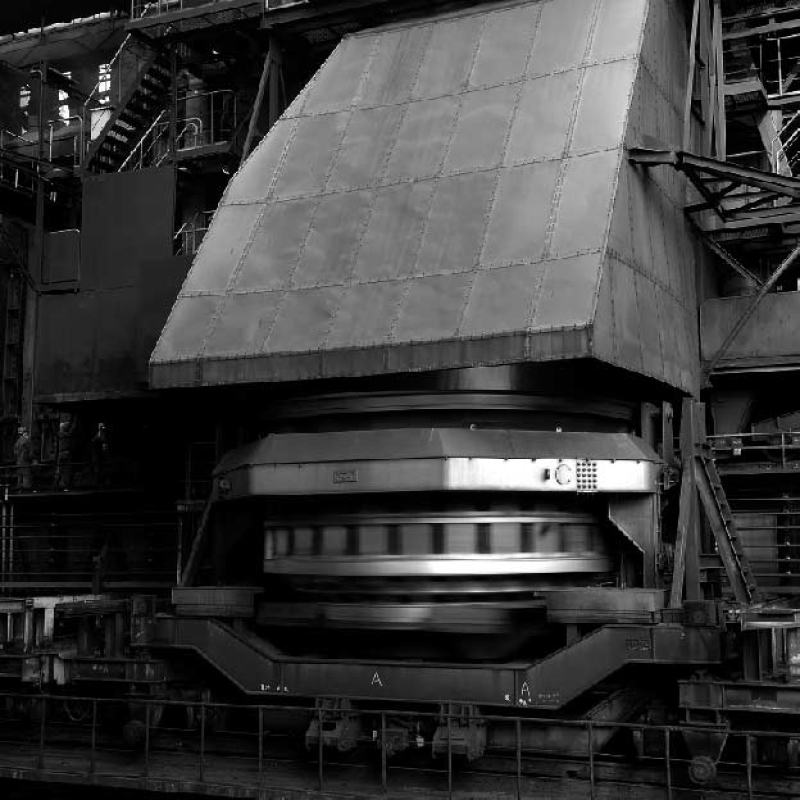
加古川工場CDQバケット車
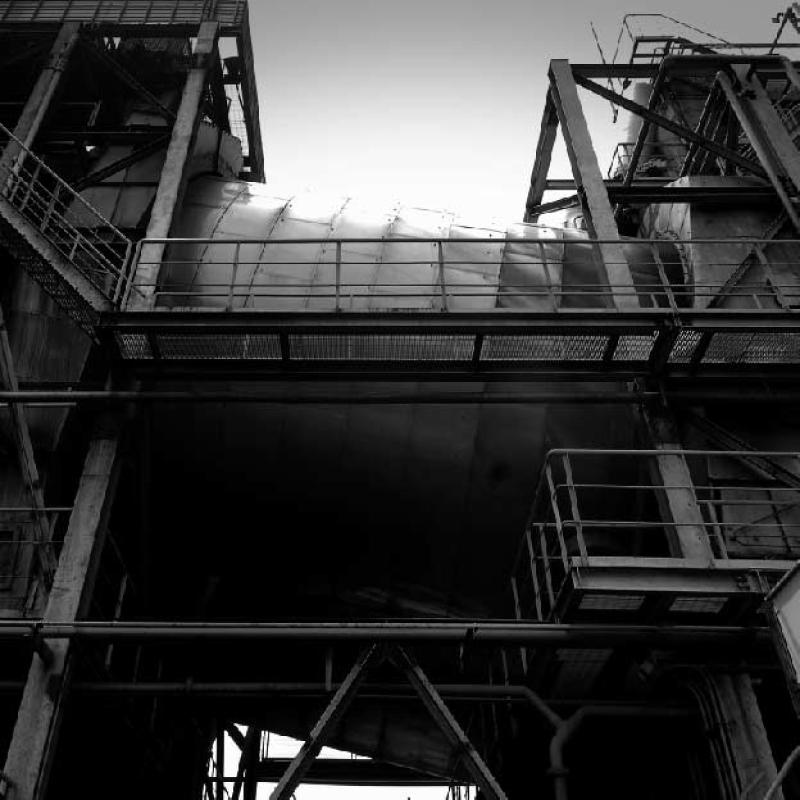
加古川工場CMC設備
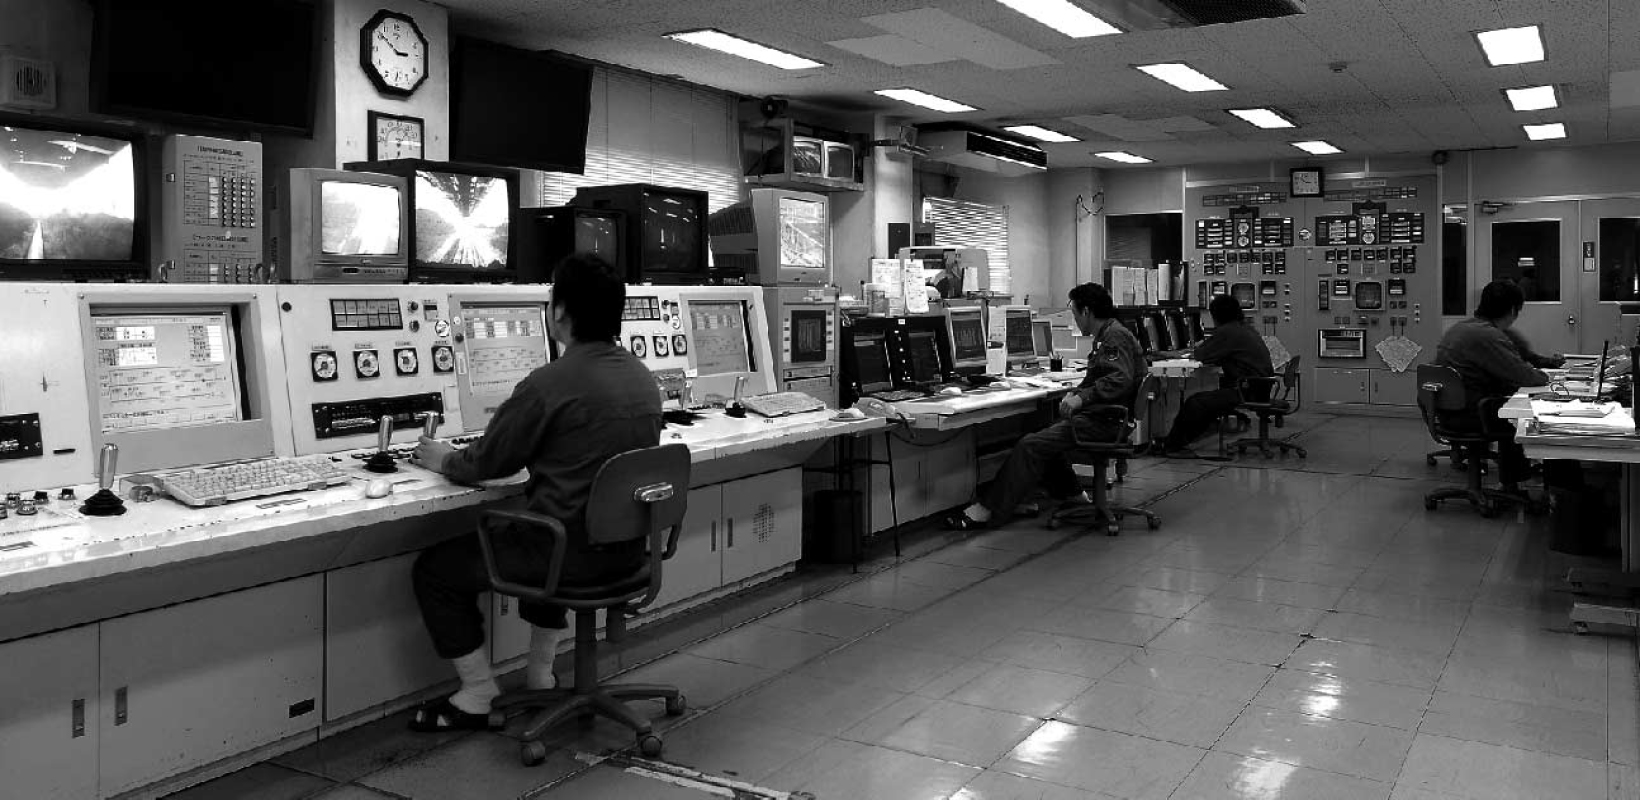
加古川工場コークスセンター